
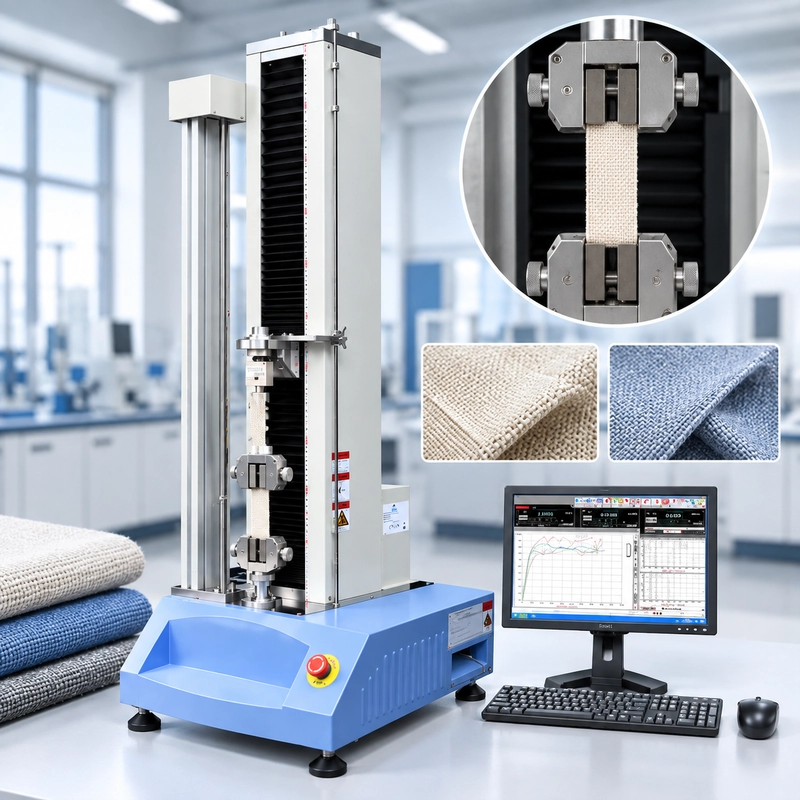
Fabrik tenunan patah pada 420 N.
Spesimen seterusnya mencapai 487 N.
Yang ketiga gagal di sebelah rahang atas pada 391 N.
Adakah fabrik tidak konsisten?
Mungkin. Tetapi sebelum menyalahkan bahan, lihat pada susunan ujian.
Satu spesimen mungkin telah tergelincir. Satu lagi mungkin memasuki genggaman sedikit tersasar dari paksi. Yang ketiga mungkin rosak di tempat rahang bersentuhan dengan fabrik. Dan jika makmal berubah daripada jalur berlapis 25 mm kepada jalur 50 mm di suatu tempat, spesimen itu tidak setara secara langsung.
Itulah yang menjadikan ujian tegangan fabrik lebih menarik daripada yang dicadangkan oleh nombor daya akhir.
Data semasa ASTM D5035-11(2024) merangkumi prosedur strip-strip dan cut-strip untuk menentukan daya pemecah dan pemanjangan kebanyakan fabrik tekstil. Prosedur jalur rapet digunakan untuk fabrik tenunan, manakala prosedur jalur potong meliputi bahan seperti fabrik tidak dianyam, felting, celup, dan bersalut. Kaedah ini juga menyediakan ujian basah.
Tetapi nombor standard sahaja tidak memberitahu anda cara mengkonfigurasi sistem ujian.
Anda masih perlu menjawab set soalan yang lebih praktikal:
Pembinaan fabrik apa yang anda uji? Ke arah mana? Bagaimana jalur ini harus disediakan? Di manakah spesimen itu sebenarnya akan pecah dari segi kekuatan? Bagaimana anda akan memegangnya tanpa tergelincir atau kerosakan rahang? Dan berapa banyak sambungan yang perlu dilakukan sebelum pecah?
Soalan-soalan itu harus didahulukan sebelum kapasiti mesin.
Apa yang sebenarnya diukur oleh ASTM D5035
Anda sering akan melihat ASTM D5035 diterangkan dalam talian
Itu bahasa carian yang boleh difahami, tetapi ia boleh mengaburkan perbezaan penting.
ASTM D5035 khusus berkaitan dengan daya pemecah dan pemanjangan menggunakan spesimen jalur.
Andaikan ujian memberikan:
Daya Pemecah = 680 N
Keputusan itu menerangkan daya yang dibawa oleh jalur fabrik yang ditakrifkan di bawah keadaan ujian.
Ia tidak secara automatik merupakan tegasan tegangan material dalam MPa.
Perbezaan ini mudah terlepas pandang jika anda biasa menguji logam atau plastik, di mana daya biasanya dibahagikan dengan luas keratan rentas spesimen asal untuk mengira tegasan tegangan.
Fabric berbeza. Ia merupakan pemasangan struktur benang, gentian, salutan, atau bahan yang diikat. Pembinaannya adalah sebahagian daripada tindak balas mekanikal.
Bagi fabrik tenunan, ujian ini bukan sekadar bertanya sejauh mana kekuatan bahan gentian tersebut. Ia memuatkan populasi benang tertentu sementara benang-benang tersebut berinteraksi dalam pembinaan fabrik.
ASTM menyatakan bahawa keputusan jalur bergulung boleh berguna untuk membandingkan kekuatan efektif benang dalam fabrik tenunan dengan kekuatan gabungan bilangan benang yang sama di luar fabrik.
Jadi pastikan bahasa ini tepat:
Daya pada break adalah hasil daya.
Jangan jadikan ia nilai MPa generik hanya kerana ujian berlaku pada mesin tegangan.

Jalur Atau Jalur Potong Yang Diraut?
Keputusan ini dibuat sebelum pemilihan load cell.
ASTM D5035 merangkumi kedua-dua raveled-strip dan cut-strip prosedur, tetapi ia bukan sekadar dua cara mudah untuk menyediakan sampel yang sama.
Untuk fabrik tenunan, prosedur jalur rapuh adalah laluan biasa. Benang tepi dikeluarkan sehingga lebar spesimen yang dimaksudkan ditetapkan.
itu meninggalkan kumpulan benang yang ditakrifkan melalui jalur ujian.
Prosedur cut-strip digunakan untuk bahan termasuk fabrik tidak dianyam, felted, celup, dan bersalut, serta beberapa bahan tenunan yang tidak mudah digulung. ASTM memberi amaran agar tidak menggunakan prosedur cut-strip pada fabrik yang boleh digulung dengan betul kerana benang tepi boleh terus terurai semasa ujian.
Perbezaan ini menjadi sangat fizikal apabila anda mengendalikan spesimen.
Jalur tenunan dengan tepi yang dikawal dan jalur bukan tenunan yang dipotong terus mengikut lebar mungkin kelihatan serupa dari seberang makmal. Dari segi mekanikal, mereka bukan spesimen yang sama.
Itulah sebabnya pertanyaan peralatan bermula dengan:
Kami memerlukan penguji tegangan ASTM D5035.
masih memerlukan susulan:
Fabrik apa yang anda uji?

Satu fabrik boleh memberikan dua keputusan yang sangat berbeza
Fabrik tenunan tidak semestinya mempunyai satu "daya putus" universal.
Arah penting.
Ambil spesimen sepanjang arah warp dan anda sedang memuatkan satu sistem benang. Putar arah pensampelan dan uji sepanjang arah isian—atau pakan—dan tindak balas mungkin sangat berbeza.
Sebagai contoh, bayangkan fabrik industri tenunan yang menghasilkan:
Warp: 820 N
Pengisian: 540 N
Ini hanyalah nilai ilustratif, tetapi perbezaan itu sendiri tidak mengejutkan.
Jenis benang, kiraan benang, crimp, pembinaan, dan pemprosesan semuanya boleh menyumbang kepada tingkah laku arah.
Jadi jika seseorang memberitahu kita:
Fabrik kami biasanya putus pada kira-kira 700 N.
soalan seterusnya yang berguna ialah:
Ke arah mana?
Maklumat itu juga penting untuk pemilihan peralatan.
Jika kedua-dua arah utama fabrik adalah sebahagian daripada program QC, konfigurasi load-cell dan grip perlu merangkumi kedua-duanya—bukan hanya mana-mana spesimen yang diuji semasa perbincangan peralatan awal.

Keputusan 50 mm bukanlah hasil 25 mm × 2
Ini adalah salah satu kesilapan paling mudah dalam ujian jalur.
Andaikan makmal biasanya menyediakan sebuah:
25 mm (1 in.) jalur bergaruk
Kain tenunan dengan bilangan benang rendah tiba, dan lebar itu tidak dapat menyediakan benang yang mencukupi.
Oleh itu, makmal ini menggunakan:
50 mm (2 in.)
jalurSekarang bayangkan ujian yang dihasilkan:
25 mm spesimen → 410 N
50 mm spesimen → 760 N
Memang menggoda untuk menormalkan keputusan kedua:
760 ÷ 2 = 380 N
Jangan.
ASTM D5035 menyatakan prosedur jalur rapet tidak disyorkan apabila terdapat kurang daripada 20 benang merentasi lebar spesimen. Jika 20 benang tidak dapat diperoleh dalam jalur 25 mm, jalur 50 mm harus digunakan.
Lebih penting, ASTM secara khusus menyatakan bahawa daya yang diperhatikan pada spesimen 50 mm biasanya adalah tidak dua kali ganda daya yang diperhatikan pada spesimen 25 mm. Oleh itu, keputusan 50 mm dilaporkan sebagai diperhatikan dan bukannya diselaraskan secara matematik kepada hasil 25 mm.
Itu memberitahu kita sesuatu yang berguna tentang ujian fabrik:
Lebar mengubah struktur yang diuji, bukan sekadar pengganda dalam pengiraan.
Dua kumpulan benang yang secara nominal bersebelahan tidak semestinya berkelakuan seperti dua spesimen 25 mm bebas yang beroperasi berdampingan.
Jadi kekalkan konteks spesimen semasa melaporkan keputusan.
760 N pada jalur 50 mm lebih bermakna daripada "setara 380 N" yang mudah secara matematik yang tidak pernah dihasilkan oleh ujian.

Cengkaman sering kali merupakan bahagian paling sukar dalam ujian
Rangka 5 kN mempunyai kapasiti yang mencukupi untuk fabrik yang biasanya pecah sekitar 600 N.
Itu tidak bermakna ujian ini mudah.
Clamp terlalu ringan dan spesimen akan keluar dari rahang.
Klip terlalu agresif dan fabrik mungkin gagal di tempat pegangan berakhir.
Pasang sedikit senget dan satu sisi mula memikul beban sebelum pihak yang lain.
Semua tiga situasi masih boleh menghasilkan nombor yang sangat meyakinkan di skrin.
Itulah masalahnya.
Nombor yang boleh dipercayai tidak semestinya keputusan yang sah.
ASTM D5035 mengenal pasti isu praktikal ini. Untuk fabrik yang kukuh dan khususnya fabrik gentian kaca, langkah berjaga-jaga mungkin diperlukan untuk mengelakkan spesimen daripada tergelincir dalam pengapit atau rosak akibat tindakan genggaman.
Dalam praktiknya, kita mencari tiga perkara.
Pertama, spesimen perlu kekal di tempat ia dipasang. Jika ia tergelincir semasa ujian, sebahagian daripada apa yang kelihatan seperti sambungan spesimen mungkin sebenarnya adalah pergerakan di dalam genggaman.
Kedua, rahang itu sendiri tidak sepatutnya menjadi pemula kegagalan dominan.
Spesimen yang berulang kali patah di sebelah pemegang wajar disiasat. Daya pengapit yang lebih tinggi bukanlah jawapan secara automatik.
Ketiga, jalur perlu masuk ke laluan beban secara lurus.
Jalur fabrik yang dipasang pada sudut boleh mula dimuatkan secara tidak sekata merentasi lebarnya, menjadikan kebolehulangan lebih sukar sebelum ujian berjalan jauh.
Oleh itu, objektifnya bukan:
Daya cengkaman maksimum.
Ia adalah:
Cukup kawalan untuk mengelakkan pergerakan tidak terkawal tanpa mencipta mekanisme kegagalan baru.
Itulah sebabnya pemegang tekstil harus dianggap sebagai sebahagian daripada sistem ujian dan bukannya aksesori yang ditambah selepas memilih mesin.

Sebelum anda menyalahkan fabrik
Penyebaran tinggi tidak secara automatik bermakna konsistensi bahan yang lemah.
Apabila keputusan kelihatan salah, spesimen yang gagal dan tetapan ujian sering memberitahu anda di mana hendak bermula.
Ini adalah senarai semak diagnostik, bukan jadual penerimaan ASTM.
Tujuannya adalah untuk memisahkan masalah material failure daripada test-system sebelum membuat keputusan pengeluaran.
Daya pemecah dan pemanjangan menceritakan bahagian cerita yang berbeza
Spesimen telah dipasang.
Mesin mula melanjutkannya.
Daya meningkat semasa fabrik berubah bentuk.
Akhirnya, keretakan berlaku.
Pengukuran daya menjawab:
Berapa banyak beban yang dibawa oleh jalur ini?
Keputusan elongasi menjawab:
Berapa banyak spesimen itu diperluaskan?
Itu adalah ukuran berkaitan, tetapi ia tidak boleh ditukar ganti.
Ini menjadi sangat penting dengan struktur tekstil kerana sambungan boleh melibatkan beberapa mekanisme sebelum kegagalan benang sebenar: meluruskan, menyusun semula benang, menurunkan bentuk, dan ubah bentuk salutan atau struktur berikat, bergantung pada fabrik.
Dua fabrik boleh mencapai daya pemutusan yang serupa dan masih menghasilkan tingkah laku sambungan daya yang sangat berbeza.
Jadi apabila mengkonfigurasi sistem ujian, jangan berhenti dengan:
Daya maksimum = 800 N.
Juga tanya:
Berapa lama sambungan yang dijangka sebelum pecah?
dan:
Apakah keputusan pemanjangan yang perlu kami laporkan oleh prosedur yang berkenaan?
Jawapan mempengaruhi perjalanan mesin, ruang ujian, dan strategi pengukuran.
Jangan mulakan dengan "Berapa Kelajuan Perlu Saya Masukkan?"
Ini adalah salah satu soalan paling biasa dalam ujian tegangan.
Ia juga sering ditanya terlalu awal.
ASTM D5035 lebih menggemari mesin ujian tegangan tetap-kadar ekstensi (CRE). Ia juga memberi amaran agar tidak membandingkan keputusan secara langsung daripada mesin tegangan yang beroperasi dengan prinsip yang berbeza.
Apabila jenis mesin yang berbeza digunakan untuk ujian perbandingan, ASTM mengenal pasti pendekatan 20 ± 3 s tetap-masa-untuk-putus. Syarat masa tetap untuk pecah yang sama terpakai dalam situasi pertikaian kecuali pembeli dan pembekal bersetuju sebaliknya. Walaupun dalam keadaan tersebut, ASTM menyatakan bahawa data daripada prinsip mesin yang berbeza masih boleh berbeza dengan ketara.
Itu lebih berguna daripada menyalin nombor cross-speed dari prosedur makmal yang tidak berkaitan.
Tetapan sebenar perlu mengambil kira:
prosedur yang boleh digunakan
geometri spesimen
fabric response
prinsip mesin
spesifikasi pelanggan atau produk
Tetapan kelajuan adalah sebahagian daripada kaedah ini.
Ia bukan kaedah itu sendiri.
Di mana sebenarnya fabrik anda pecah?
Sekarang kita boleh bercakap tentang kapasiti mesin dan load cell.
Andaikan makmal QC menguji enam keluarga fabrik.
Keputusan daya pecah sejarah berkisar dari kira-kira:
180 N hingga 2.1 kN
Tetapi kira-kira tiga perempat daripada spesimen yang diuji setiap hari berada antara:
350 dan 900 N
Bingkai 5 kN boleh menampung daya maksimum yang dijangka.
Bagus.
Tetapi itu hanya menjawab satu soalan:
Bolehkah sistem menanggung beban?
Ia tidak menjawab sepenuhnya:
Di mana makmal memerlukan pengukuran daya yang boleh dipercayai setiap hari?
Itulah sebabnya kita ingin tahu kedua-duanya:
daya maksimum yang dijangka
dan
taburan tenaga kerja normal
semasa mengkonfigurasi load cell.
Logik yang sama digunakan jika makmal hanya menguji satu produk.
"Kurang daripada 5 kN" tidaklah seberguna seperti:
Spesimen tipikal pecah antara 450 dan 700 N. Kadang-kadang kita melihat nilai sekitar 900 N.
Sekarang kita tahu di mana ujian itu sebenarnya berada.

Keputusan kering atau hasil basah?
Keadaan spesimen tidak sepatutnya menjadi garis terlupa di bahagian bawah laporan.
ASTM D5035 menyediakan untuk menguji fabrik dalam keadaan conditioned atau wet state.
Jika keperluan yang berkenaan memerlukan ujian basah, bahan yang memasuki pemegang adalah berbeza secara fizikal daripada spesimen yang telah dikondisikan yang diuji semalam.
Itu mungkin mempengaruhi tindak balas fabrik dan, bergantung pada bahan, tingkah lakunya pada antara muka genggaman.
Catat keadaan dengan hasilnya.
Dan jika kedua-dua ujian terkondisi dan ujian basah adalah sebahagian daripada program, beritahu pembekal peralatan. Kesesuaian peralatan harus dipertimbangkan untuk keadaan spesimen sebenar—bukan hanya sampel kering yang dihantar semasa peringkat sebut harga.
Apa yang diperlukan oleh sistem ujian praktikal ASTM D5035?
Pada ketika ini, jawapannya sepatutnya lebih jelas.
Bukan sekadar "mesin tegangan."
Tetapan lengkap perlu menjadikan ujian boleh diulang.
Bingkai
Ia mesti menyediakan kapasiti daya yang mencukupi, sambungan terkawal, ruang ujian, dan perjalanan untuk fabrik yang dimaksudkan.
Sel beban
Ia perlu menampung daya yang dijangka sambil masuk akal untuk kawasan di mana ujian rutin sebenarnya berlaku.
Pemegang tekstil
Mereka perlu memegang spesimen tanpa tergelincir tanpa terlepas kawalan dan tanpa menjadikan tepi rahang sebagai lokasi kegagalan yang diutamakan.
Pengukuran dan perisian
Sistem perlu menghasilkan output yang diperlukan oleh makmal, yang mungkin termasuk daya putus, pemanjangan, dan lengkung peluasan daya, bersama dengan spesimen dan maklumat ujian yang diperlukan untuk pelaporan.
Semua keputusan tersebut bergantung pada fabrik.
Memilih bingkai dahulu dan menentukan spesimen kemudian adalah terbalik.
Mengkonfigurasi ITM-LAB RS-8010A untuk Ujian Fabrik
Untuk program tekstil daya rendah hingga sederhana, ITM-LAB RS-8010A boleh dikonfigurasikan dengan pemegang tekstil yang sesuai untuk ujian tegangan jalur.
Platform RS-8010A merangkumi konfigurasi daya daripada:
50 N hingga 5 kN
Itu tidak bermakna ASTM D5035 memerlukan mesin 5 kN.
Ini bermakna platform boleh dikonfigurasikan dalam julat tersebut mengikut aplikasi sebenar.
Sebelum mengkonfigurasi RS-8010A, maklumat yang kami lebih suka terima adalah:
- fabric construction;
- keperluan jalur dirangkul atau dipotong;
- lebar spesimen;
- arah warp dan/atau pengisian;
- daya pecah tipikal;
- daya putus maksimum yang dijangka;
- jangkaan pemanjangan;
- ujian bersyarat atau basah;
- ujian anggaran setiap hari;
- sebarang masalah tergelincir atau rahang patah semasa.
Dengan maklumat itu, kapasiti bingkai sering menjadi bahagian yang mudah.
Julat load-cell dan genggaman tekstil adalah di mana konfigurasi menjadi khusus untuk aplikasi.

contoh pemilihan peralatan yang realistik
Pertimbangkan pertanyaan ini:
Bahan: Fabrik poliester tenunan
Kaedah: AST778 m D5035
Prosedur: Raveled strip
Arah: Warp + pengisian<br data-start="18864" data-end="18867"><strong data-start="18867" data-end="18894">Daya Pemutusan Tipikal: 350–650 N<br data-start="18904" data-end="18907"><strong data-start="18907" data-end="18928">Dijangka maksimum: <800 N<br data-start="18935" data-end="18938"><strong data-start="18938" data-end="18959">Keputusan Diperlukan: Daya pecah + pemanjangan<br data-start="18987" data-end="18990"><strong data-start="18990" data-end="19001">Isipadu: 120 spesimen/hari
Terdapat maklumat mencukupi di sini untuk mula membuat keputusan peralatan yang munasabah.
Perkara pertama yang akan kita tidak lakukan ialah terus ke:
5 kN mesin.
Bingkai hanya satu bahagian.
Oleh kerana ini adalah fabrik tenunan, prosedur jalur gulung-gulung boleh dinilai mengikut keperluan yang berkenaan. Kami kemudian akan mengesahkan lebar spesimen dan populasi benang, bukannya secara automatik menganggap setiap spesimen sepatutnya 25 mm.
Seterusnya, lihat daya.
Kebanyakan spesimen dijangka antara 350 dan 650 N, dengan jangkaan atas di bawah 800 N.
Itu memberikan gambaran yang jauh lebih baik tentang pengagihan tenaga kerja berbanding sekadar berkata:
<p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kNSekarang lihat genggaman.
Jika masalah semasa pelanggan ialah slip spesimen pada 500 N, bingkai yang lebih besar tidak akan menyelesaikannya.
Jika spesimen berulang kali patah di rahang pada 390 N, peningkatan tekanan pengapit tanpa memahami kegagalan boleh memburukkan masalah.
Peralatan perlu dinilai dengan fabrik sebenar.
Pemanjangan juga diperlukan, jadi peluasan spesimen yang dijangka dan kaedah pengukuran perlu disahkan. Ruang perjalanan dan ujian yang tersedia mesti selesa untuk menampung ujian tersebut.
Maka ada satu nombor yang tiada kaitan dengan daya pecah:
120 spesimen/hari
Pada isipadu itu, operator menghabiskan masa yang banyak di luar pergerakan tegangan sebenar:
kenal pasti → beban → selaraskan → clamp → uji → buang rekod →
Grip yang secara teknikal berkemampuan tetapi sukar dimuatkan boleh menjadi masalah produktiviti harian.
Untuk contoh ini, RS-8010A + genggaman tekstil yang sesuai adalah sistem logik untuk dinilai.
Tetapi kesimpulan itu datang pada akhir proses pemilihan—bukan pada permulaan.
Peta Jalan Pemilihan Sistem Ujian Tegangan Fabrik ASTM D5035

Apa yang perlu anda hantar dengan pertanyaan peralatan?
Anda tidak memerlukan spesifikasi dua puluh halaman.
Pertanyaan berguna boleh menjadi ringkas.
Hantar fabric construction, prosedur D5035 yang berkenaan, lebar spesimen, arah ujian, julat daya yang dijangka, hasil pemanjangan yang diperlukan, keadaan spesimen, dan anggaran isipadu ujian harian.
Jika sudah ada masalah, tunjukkan juga kepada kami.
Foto spesimen yang terlepas dari genggaman boleh menjadi lebih berguna daripada perenggan lain yang menerangkan mesin yang anda fikir anda perlukan.
Perkara yang sama berlaku untuk spesimen yang konsisten patah di sebelah rahang.
Spesimen yang gagal mengandungi maklumat.
ASTM D5035 FAQ
Apakah ujian ASTM D5035?
Data semasa ASTM D5035-11(2024) merangkumi prosedur jalur gulung dan jalur potong untuk menentukan daya putus dan pemanjangan kebanyakan fabrik tekstil, dengan kemudahan ujian basah.
Apakah perbezaan antara ASTM D5034 dan ASTM D5035?
ASTM D5035 merangkumi kaedah strip. ASTM D5034 merangkumi mengambil dan prosedur pengambilan yang diubah suai. Skop D5035 secara khusus mengarahkan pengguna kepada D5034 untuk menentukan daya putus dan pemanjangan menggunakan prosedur tersebut.
Ia tidak sepatutnya dianggap boleh ditukar ganti hanya kerana kedua-duanya boleh dilakukan menggunakan peralatan ujian tegangan.
Apakah perbezaan antara jalur berlapis dan jalur potong?
Prosedur jalur bergulung digunakan untuk fabrik tenunan. Benang tepi dikeluarkan untuk menentukan lebar ujian.
Prosedur jalur potong terpakai kepada bahan termasuk fabrik tidak dianyam, felted, celup, dan bersalut, dan juga boleh digunakan untuk fabrik tenunan yang tidak mudah digulung. ASTM tidak mengesyorkan pendekatan jalur potong untuk fabrik yang boleh digulung dengan sesuai kerana benang tepi boleh terurai semasa ujian.
Adakah ASTM D5035 sesuai untuk fabrik rajut?
ASTM D5035 tidak disyorkan untuk fabrik rajut atau fabrik tekstil lain dengan regangan tinggi melebihi 11%.
Produk yang berkenaan atau spesifikasi pelanggan perlu diperiksa sebelum memilih kaedah alternatif.
Bolehkah saya menukar keputusan jalur 50 mm kepada hasil 25 mm?
Bukan hanya dengan membahagikan daya kepada dua.
ASTM D5035 menyatakan bahawa apabila jalur berlapis 25 mm tidak dapat menyediakan minimum 20 benang, jalur 50 mm harus digunakan. Ia juga menyatakan bahawa daya yang diperhatikan bagi spesimen 50 mm biasanya tidak dua kali ganda daya spesimen 25 mm, jadi keputusan 50 mm dilaporkan sebagai diperhatikan dan bukannya diselaraskan secara matematik kepada 25 mm.
Kenapa fabrik saya asyik putus di genggaman?
Punca yang mungkin termasuk tekanan genggaman tempatan yang berlebihan, permukaan rahang yang tidak sesuai, ketidaksejajaran spesimen, atau kepekatan tekanan akibat cengkaman.
ASTM secara khusus mengiktiraf kerosakan slip dan cengkaman oleh klip sebagai isu yang memerlukan langkah berjaga-jaga khas untuk beberapa fabrik gentian kaca yang kukuh.
Kegagalan berulang kawasan rahang harus disiasat, bukan secara automatik diterima sebagai pecah fabrik yang mewakili.
Mesin ujian tegangan apa yang sesuai untuk ASTM D5035?
Tiada kapasiti mesin tunggal yang ditakrifkan hanya dengan mengatakan "ASTM D5035."
Pemilihan harus mengambil kira daya putus yang dijangka, taburan tenaga kerja normal, pembinaan fabrik, lebar spesimen, keperluan cengkaman, jangkaan pemanjangan, perjalanan, dan isipadu ujian harian.
Untuk aplikasi dalam keupayaan kuasa dan perjalanan yang dikonfigurasikan, ITM-LAB RS-8010A (50 N–5 kN) boleh dinilai dengan pemegang tekstil yang sesuai.
Nombor standard hanyalah titik permulaan
ASTM D5035 memberikan makmal rangka kerja yang jelas untuk ujian jalur.
Fabrik menentukan sebahagian besar apa yang berlaku seterusnya.
Fabrik tenunan mungkin memerlukan jalur yang digulung.
Bukan tenunan mungkin memerlukan jalur potongan.
Warp dan spesimen pengisian dari gulungan yang sama mungkin menghasilkan daya putus yang sangat berbeza.
Fabrik dengan kiraan benang rendah mungkin memerlukan pergerakan dari 25 mm ke 50 mm—dan daya yang terhasil tidak boleh dibahagikan kepada dua sahaja.
Tekstil licin mungkin menjadikan cengkaman lebih penting daripada kapasiti rangka.
Dan makmal yang menguji 120 spesimen setiap hari mempunyai masalah peralatan yang berbeza berbanding pasukan R&D yang menjalankan lima spesimen seminggu.
Jadi bukannya bermula dengan:
Berapa saiz penguji tegangan yang patut kami beli?
mula di sini:
Fabrik apa sebenarnya yang kita uji?
Kemudian bekerja ke luar:
Pembinaan Fabrik → Prosedur Jalur → Arah → Lebar Spesimen → Daya Pemutusan → Julat Kerja → Load Cell → Tekstil Genggaman → Pemanjangan → Syarat Ujian → Mesin
Bagi banyak program fabrik daya rendah hingga sederhana, proses itu mungkin membawa kepada RS-8010A dengan genggaman tekstil yang dipilih dengan betul.
Tetapi mesin harus menjadi hasil daripada proses pemilihan.
Bukan andaian permulaan.
